
De la ingeniería térmica a las carrocerías de camiones de minería: por qué solucionamos el agrietamiento de las soldaduras mediante el control de tensiones
Cuando falla la carrocería de un camión volquete minero de servicio pesado, la grieta rara vez comienza en el medio de una placa de acero. Comienza en la costura de soldadura, específicamente en la zona afectada por el calor.
Ese no es un problema minero. Ese es un problema de metalurgia.
Y es el problema que hemos estado resolviendo durante más de una década, no en la minería, sino en las líneas de producción de óxido de plomo, donde la tensión a alta temperatura y los cambios en la estructura cristalina son realidades diarias de la ingeniería.
La causa fundamental pasada por alto
La mayoría de las fallas estructurales en las carrocerías de los camiones mineros se atribuyen a sobrecargas o caminos de transporte en mal estado. Pero nuestro análisis de las fallas de campo cuenta una historia diferente:la grieta se inicia en la ZAC, no en el punto de carga mecánica máxima.
Esto no es una suposición. Proviene de años de trabajo de ingeniería térmica: diseñar equipos que manejen ciclos de tensión de alta temperatura día tras día.
No comenzamos como fabricantes de equipos de minería. Pero entendemos lo que le sucede al acero bajo calor y tensión. Y esa comprensión ahora impulsa cómo construimoscarrocerías de camiones volquete para minería de servicio pesado.
Una línea de productos: carrocerías de camiones de 50 a 100 toneladas
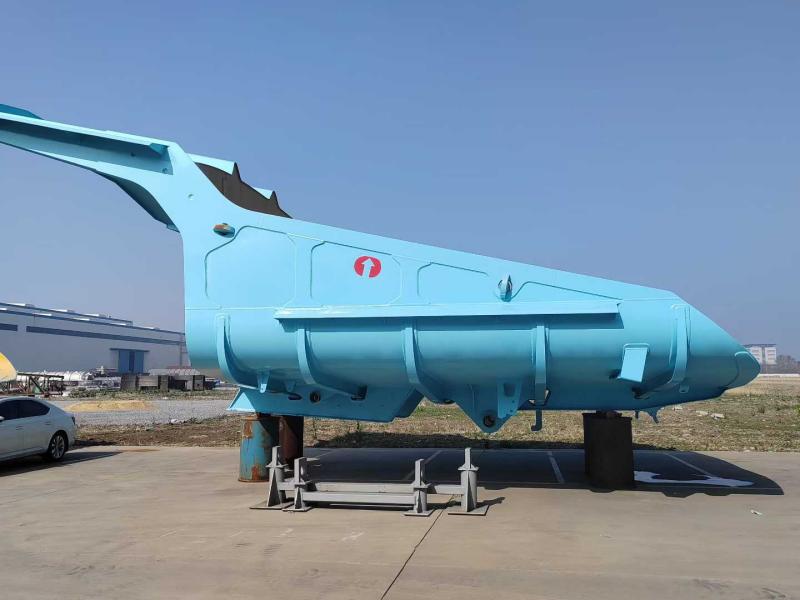
Actualmente fabricamos carrocerías de camiones volquete mineros de servicio pesado paraCamiones mineros con tracción mecánica de 50 a 100 toneladas, que cubre las principales plataformas de chasis, incluidas Caterpillar, Komatsu, BelAZ y XCMG.
Especificaciones clave:
- Placa de suelo: 16–20 mm NM450 + revestimiento de desgaste de 10 mm
- Placa lateral: 10–12 mm NM400
- Capacidad colmada (SAE 2:1): 35–45 metros cúbicos
- Altura de carga: optimizada para una caída de excavadora hidráulica de 5 a 6 m
A diferencia de los cuerpos rectangulares tradicionales de fondo plano, nuestro diseño utiliza unperfil tipo cuchara sin compuertacon piso continuamente curvado.
¿Por qué? Porque los suelos planos convencionales conservan3 a 5 toneladas de material pegajoso por cicloY eso supone entre tres y cinco toneladas de carga útil perdida, además del trabajo de limpieza manual.
Tres fundamentos técnicos
1. La pendiente continua de 13° ("piso vivo")
El suelo se eleva continuamente a13 gradosdesde la protección de la cabina hasta la punta trasera. Cuando el polipasto se activa, la gravedad hace el trabajo: la carga se fractura y se desliza con un solo movimiento. Sin excavar. Sin martillazos. Sin devolución.
2. Estrategia de materiales bigrado: NM400 + NM450
No utilizamos un único grado de acero para toda la carrocería. El perfil de desgaste no es uniforme, por lo que la especificación del material tampoco debería serlo.
| Zona | Calificación | Dureza (HB) | Fuerza de producción | Función |
|---|---|---|---|---|
| Piso y paredes laterales inferiores (alto desgaste) | NM450 | 420–480 | ≥1000 MPa | Resistencia a la abrasión por deslizamiento |
| Paredes laterales superiores y dosel delantero (alto impacto) | NM400 | 360–440 | ≥900MPa | Absorción de impactos, estabilidad de soldadura. |
Esta combinación está diseñada para manejar500 kg+ cantos rodadoscaídas desde altura (NM400 absorbe los golpes) mientras que el suelo resiste la abrasión por arrastre continuo (NM450 resiste el desgaste).
Requisitos de soldadura: NM400 requiere precalentamiento a 150°C; NM450 exige un control de parámetros más estricto.
3. Esqueleto de cinco costillas longitudinales y nueve transversales
Las simulaciones FEA mostraron que las fracturas por tensión generalmente comienzan en las costuras de soldadura entre el piso y los refuerzos. Nuestra respuesta: integrar la estructura de soporte en la carcasa.
El externoDiseño de celosía "cinco longitudinales, nueve transversales"actúa como una armadura, distribuyendo60+ toneladasde masa de carga a lo largo de todo el carril del chasis. Esto evita la deformación de "cáscara de plátano" común en los productos de la competencia.
Elementos de diseño funcionales adicionales
Capota delantera a 45°:Dos propósitos: desviar las rocas que caen lejos de la cabina y aumentar la capacidad de impacto sin elevar el centro de gravedad.
Borde trasero reforzado:Equipado con una tira de desgaste NM450 de doble espesor. Los sitios mineros comúnmente arrastran hacia atrás para limpiar los vertederos. Este diseño evita la deformación del borde trasero y mantiene un sellado adecuado si está equipado con un portón trasero.
Control de calidad + entrega global
Cada cuerpo sufreinspección de partículas magnéticas (MPI)antes de pulir con chorro de arena y pintar para detectar defectos de soldadura subsuperficiales. El tratamiento térmico para aliviar la tensión posterior a la soldadura es estándar.
Envío:Construcción soldada de una sola unidad. Contenedores Flat Rack o buques de carga fraccionada. Imprimación epoxi de dos componentes (protección contra la corrosión para transporte marítimo) más acabado de poliuretano (resistencia a los rayos UV).
Soporte en sitio:Brindamos orientación técnica para instalaciones por primera vez.
Por qué esto importa
La industria minera gasta millones en placas de desgaste y reparaciones estructurales. Pero la mayor parte de ese gasto aborda los síntomas, no las causas fundamentales.
Consideramos la carrocería del camión volquete minero de servicio pesado como un sistema termomecánico, no solo como una caja de acero. La misma disciplina de ingeniería que controla el estrés térmico en los hornos de óxido de plomo ahora se aplica a las costuras de soldadura sometidas a cargas de impacto en los caminos de acarreo.
El problema no es que el acero se desgaste. Es que las costuras de soldadura fallan primero. Y eso, fundamentalmente, es un problema de estrés por calor.
Resulta que pasamos la última década aprendiendo cómo resolverlo.
Enviar Consulta
-
WhatsApp
-
E-mail
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad